通过对初始滑鞍的静力学分析以及模态分析,获得了其最大变形、最大应力、振型以及各阶的频率值,结果均符合设计标准。但初始滑鞍的质量过大,其最大应力值为12.567MPa,远小于QT600材料的屈服强度370MPa。可见该结构设计偏于保守。因此,可对其进行拓扑优化,从而得出最优的材料分… [了解更多]
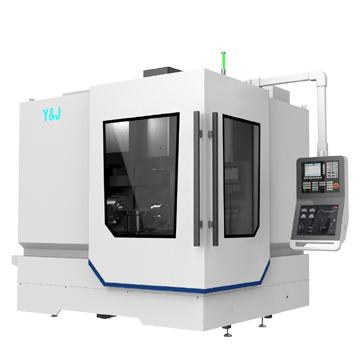
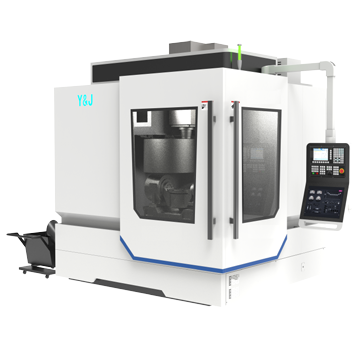
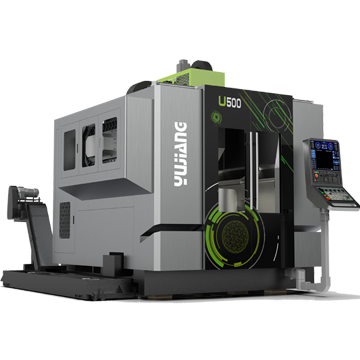
本文设计的叶片五轴联动加工中心整体采用分离轴布局形式,满足切削时高动态响应特性,通过立式结构布局,避免了高立柱结构,结构更紧凑。Y轴的作用是带动主轴箱和B轴箱前后移动,通过设计工艺方案、加工精度以及生产效率等综合考量分析,确定Y轴驱动装置总体布局方案,具体如图2所示。… [了解更多]
5.1补偿实验设置为验证该模型的实用性,设计开展了热误差补偿实验。实验的设备参数、测量方式与热特性实验相同,但计算机以OPC-UA协议与数控系统通讯,搭载的误差模型可基于传感器与系统寄存器的输入,计算补偿值并传递给数控系统。数控系统中与补偿有关的部分寄存器见表11,输入补偿值便可… [了解更多]
LSTM使用门控机制调控细胞状态,能够有效捕捉与记忆长序列中的信息,较为适合机床热误差建模。根据仿真与实验的结果,确定主轴误差的主要影响因素为环境温度、转速和主轴温升(ΔTM1、ΔTM2)。立柱的影响因素有立柱与滑块温升(ΔTP2、ΔTP3、ΔTP4、ΔTP5、ΔTM3、ΔTM4… [了解更多]
热特性实验是获得机床温度变化与热变形之间关系最为准确有效的方式。基于有限元仿真的结论设计温度场和误差项的测量实验方案,并进行初步的数据处理和讨论。3.1结构温度与热变形测量方案3.1.1温度场测量温度传感器布点的方案见图5和表7。根据有限元仿真,设置TM0~TM2分别测量主轴的三… [了解更多]