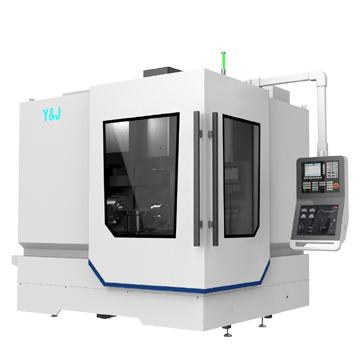
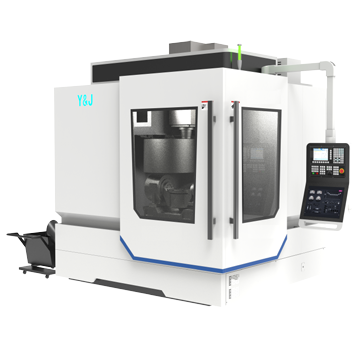
进入21世纪以来,在杜会经济稳健发展的背景下,我国装备制造业呈现了较为快速的发展。对于五轴龙门加工中心,属于装备制造业中非常重要的一类加工设备,在各类复杂曲面加工作业中具备非常重要的应用价值,主要应用的领域包括:航空、航天、汽车模具、医疗器械等[11。从现状来看,有关五轴龙门加工中心线性轴的检测方法已经较为成熟,但对于其转动轴的误差检测尚且有待完善。因此,本次对“五轴龙门加工中心转动轴的误差检测方法”进行探究价值作用显著。
1五轴龙门加工中心误差分析
1.1五轴龙门加工中心误差定义
五轴龙门加工中心主要的构件包括:床身、立柱、主轴、直线导轨以及转动轴等,从实际工作经验分析,每_成分均可能形成误差。大概加工中心根据某一种操作流程指令形成的实际影响和其操作流程预期形成的影响存在差异时,便称之为加工中心误差。从加工中心工作角度,可理解为:加工中心工作台与道具基于运动期间,理想位置与实际位置存在差异,便称之为加工中心误差。
1.2五轴龙门加工中心误差来源
对于五轴龙门加工中心,其零部件以及结构在制造、转配过程中形成的几何误差,涵盖了零件尺寸误差以及装配误差两类。与此同时,还包括加工中心内部热源产生的热变形误差、加工中心外部热源产生的热变形误差以及加工中心自动自重产生的振动误差等。此外,加工中心轴系伺服系统也容易产生伺服跟随误差。总之,从目前来看,五轴龙门加工中心误差不可忽视。值得注意的是,由于受到转动轴检测方法不够规范成熟的影响,使得五轴空门加工中心转动轴误差较为突出。
2五轴龙门加工中心转动轴的误差检测方法分析
在上述分析中,认识到五轴龙门加工中心误差不可忽视,尤其是其中的加工中心转动轴误差,更应该引起重视。下面针对其误差检测方法进行分析:
2.1有关A轴向跳动误差的检测
要想明确五轴龙门加工中心转动轴的误差,首先需了解其回转轴的几个自由度,根据其自由度可分为跳动误差、回转误差等。针对不同的误差,便需进一步采取不同的误差分析方法。如下图1所示,A轴误差检测主要涉及的内容包括:①A轴回转误差RAX:②A轴向定位误差TAX,③沿Y轴、Z轴的位移误差TAY、TAZ;④绕Y轴、Z轴的颠转误差RAY;⑤偏转误差RAZ。
2.2有关A轴回转误差的检测
针对A轴回转误差,不妨使用加工中心转动轴工装夹具ft卩下图2所示),对此夹具加以应用,能够对转动轴X的定位精度进行检测,进一步通过分析以及计算,得出A轴回转误差。通常情况下,会以精度要求的差异为依据,进一步根据不同情况进行分析:
0)如果精度要求偏低,可使用激光跟踪仪进行相应的检测。把靶座在工装夹具上加以固定,为方便补充,需360度对X轴进行旋转,每间隔5°,采集获取各位置的坐标值。然后分析各坐标值,进一步获取转动的滚动误差。通常,为了使误差最大限度缩小,会进行重复检测,_般重复进行5次。
0如果精度要求偏高,可以使用精密分度台测量回转误差。在测量过程中,需固定分度台,转台需相对分度台进行转动。对于实际转动角和指令转动角之间的差异,则定义为回转误差。此类误差检测方法为:对工作台进行顺时针转动5。,工作台暂停后进行采样。然后,对工作台进行逆时针精密转台5。,把反射镜拨回测置原点,暂停后软件对此测量原点进行采样。反复进行上述操作,直至360。测重完成之后,获得转角误差。通产,为了使误差最大限度缩小,会反复进行5次检测。
3结语
五轴空门加工中心转动轴误差的出现,会对五轴龙门加工中心的精密性及稳定性造成影响。因此,有必要针对其转动轴误差采取有效的检测方法。在选择转动轴误差检测方法过程中,需根据转动轴的自动度,对跳转误差.、回转误差选取不同的检测方法,进一步使误差检测效果得到有效提高。相信在充分掌握五轴龙门加工中心转动轴误差检测方法的基础上,能够使五轴龙门加工中心的加工作业效率及质量得到有效提升,进一步为装备制造业的发展奠定坚实的基础。
伯特利数控是一家集销售、应用及服务于一体的公司。产品包括:CNC加工中心、钻攻中心、龙门加工中心、雕铣机、石墨机、五轴加工中心、立式加工中心、卧式加工中心等。我们机床的生产工厂设在广东省东莞市,目前其生产的加工中心70%出口,其中出口到欧洲占到50%。我们尽心、尽力、尽意的服务!
声明:本站文章均来自网络,所有内容不代表本站观点,本站不承担任何法律责任!
2026-08
在高端装备制造领域,宇匠数控正以扎实的技术积淀与持续的创新能力,书写着国产精密数控机床的进阶篇章。作为一家专注于精密数控机床研发、生产和销售的高新技术企业,宇匠数控自2015年12月创立以来,始终深耕高速雕铣中心、中高速加工中心及五轴加工中心等核心产品,致力于为精密加工领域提供具… [了解更多]
通过对初始滑鞍的静力学分析以及模态分析,获得了其最大变形、最大应力、振型以及各阶的频率值,结果均符合设计标准。但初始滑鞍的质量过大,其最大应力值为12.567MPa,远小于QT600材料的屈服强度370MPa。可见该结构设计偏于保守。因此,可对其进行拓扑优化,从而得出最优的材料分… [了解更多]
本文设计的叶片五轴联动加工中心整体采用分离轴布局形式,满足切削时高动态响应特性,通过立式结构布局,避免了高立柱结构,结构更紧凑。Y轴的作用是带动主轴箱和B轴箱前后移动,通过设计工艺方案、加工精度以及生产效率等综合考量分析,确定Y轴驱动装置总体布局方案,具体如图2所示。… [了解更多]
5.1补偿实验设置为验证该模型的实用性,设计开展了热误差补偿实验。实验的设备参数、测量方式与热特性实验相同,但计算机以OPC-UA协议与数控系统通讯,搭载的误差模型可基于传感器与系统寄存器的输入,计算补偿值并传递给数控系统。数控系统中与补偿有关的部分寄存器见表11,输入补偿值便可… [了解更多]
LSTM使用门控机制调控细胞状态,能够有效捕捉与记忆长序列中的信息,较为适合机床热误差建模。根据仿真与实验的结果,确定主轴误差的主要影响因素为环境温度、转速和主轴温升(ΔTM1、ΔTM2)。立柱的影响因素有立柱与滑块温升(ΔTP2、ΔTP3、ΔTP4、ΔTP5、ΔTM3、ΔTM4… [了解更多]
Learn more