前言:
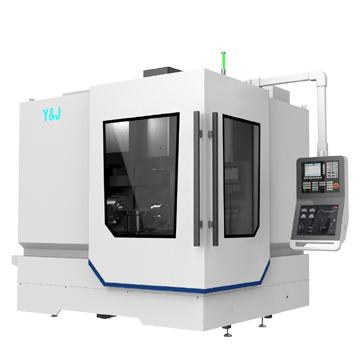
2016年5月上旬,XX机床航空航天行业事业部一台GMC25220u桥式五轴加工中心完成预验收并交付。这台X长度方向达22m的机床是航空领域国内最长五轴设备,具有完全自主知识产权的高端产品,从签定合同到交付只用了3个月时间。
“3个月交货,是因为客户急需这台产品去接订单。”航空航天行业事业部产品经理刘峰说。西北这家客户是XX机床的老客户,为飞机主机厂配套加工,有20多台XX机床的设备,这次是第3次购买XX机床的重大型五轴设备。由于担心错过了客户要求的时间节点,接不到订单,客户希望6月新设备一定要投产。2月底,在与航空航天行业事业部探讨了3个月交付机床的可能性之后,客户签下了订单。
“敢接这个订单,是因为我们了解客户的真实需求。”一名10年以上工作经验、熟悉产品的技术人员担任大客户经理,常驻西北,为客户提供专业的服务,包括客户维护、开发、调研、日常沟通、跨部门协调等设备在使用中遇到的各种问题,帮助大客户实现市场目标。“保姆贴身式服务”使航空航天行业事业部对这家客户的技术要求、加工零件都很熟悉。知道客户的意向后,对一些周期较长的外购件就提前备货。
现在,航空航天行业事业部4m和6m的五轴加工中心占销量的80%,但航空航天领域向大型化加工的趋势愈加明显,从2014年起,该事业部对产品进行了模块化梳理,以最少的单个零件来拼接更多、更大的规格产品,模块化优势在这次紧急订单中爆发出来。设计的模块化带来了生产的模块化,并联装配模式得以实现。桥梁、横梁、滑板、防护等五个小组可以同时进行部装,不必后序等前序。部装后并不需要在事业部的车间现场总装,而是直接发往客户现场,在那里“拼积木”。如此“有把握”,当然首先得益于对零件的质量的“有把握”,德式制造“高质量带来的高效率”的理念,装配之前保证每一个零件合格,预先排除影响到机床运转、性能和精度的可能性,不合格零件不会进入部装更不会进入客户现场。“技术成熟度也是我们有把握省去在车间现场总装环节的重要因素。”刘峰说。模块化后,电气调试的各种参数经过不断优化成熟,同时通过设计工装具来保证总装时没有偏差,这些都有效提高了总装质量,压缩了总装周期。以前,一台五轴加工中心的生产周期是8~10个月,实现模块化后,生产周期平均可减少两个月。
虽然签订单时提出3个月交货的条件,但当3个月后如此庞大的机床出现在客户现场,客户还是惊讶地连称“没想到真的可以!”
伯特利数控是一家集销售、应用及服务于一体的公司。产品包括:CNC加工中心、钻攻中心、龙门加工中心、雕铣机、石墨机、五轴加工中心、立式加工中心、卧式加工中心等。我们机床的生产工厂设在广东省东莞市,目前其生产的加工中心70%出口,其中出口到欧洲占到50%。我们尽心、尽力、尽意的服务!
声明:本站文章均来自网络,所有内容不代表本站观点,本站不承担任何法律责任!
2026-08
在高端装备制造领域,宇匠数控正以扎实的技术积淀与持续的创新能力,书写着国产精密数控机床的进阶篇章。作为一家专注于精密数控机床研发、生产和销售的高新技术企业,宇匠数控自2015年12月创立以来,始终深耕高速雕铣中心、中高速加工中心及五轴加工中心等核心产品,致力于为精密加工领域提供具… [了解更多]
2026-08
通过对初始滑鞍的静力学分析以及模态分析,获得了其最大变形、最大应力、振型以及各阶的频率值,结果均符合设计标准。但初始滑鞍的质量过大,其最大应力值为12.567MPa,远小于QT600材料的屈服强度370MPa。可见该结构设计偏于保守。因此,可对其进行拓扑优化,从而得出最优的材料分… [了解更多]
2026-08
本文设计的叶片五轴联动加工中心整体采用分离轴布局形式,满足切削时高动态响应特性,通过立式结构布局,避免了高立柱结构,结构更紧凑。Y轴的作用是带动主轴箱和B轴箱前后移动,通过设计工艺方案、加工精度以及生产效率等综合考量分析,确定Y轴驱动装置总体布局方案,具体如图2所示。… [了解更多]
2026-08
5.1补偿实验设置为验证该模型的实用性,设计开展了热误差补偿实验。实验的设备参数、测量方式与热特性实验相同,但计算机以OPC-UA协议与数控系统通讯,搭载的误差模型可基于传感器与系统寄存器的输入,计算补偿值并传递给数控系统。数控系统中与补偿有关的部分寄存器见表11,输入补偿值便可… [了解更多]
2026-08
LSTM使用门控机制调控细胞状态,能够有效捕捉与记忆长序列中的信息,较为适合机床热误差建模。根据仿真与实验的结果,确定主轴误差的主要影响因素为环境温度、转速和主轴温升(ΔTM1、ΔTM2)。立柱的影响因素有立柱与滑块温升(ΔTP2、ΔTP3、ΔTP4、ΔTP5、ΔTM3、ΔTM4… [了解更多]